工业界的硬核连接,铆接技术到底有多牛?
很多人看到铆钉,第一反应还是工地上的小铁件,可在飞机、高铁和新能源汽车里,这些不起眼的金属件,往往决定着整台设备能不能扛住震动、疲劳和长期载荷。
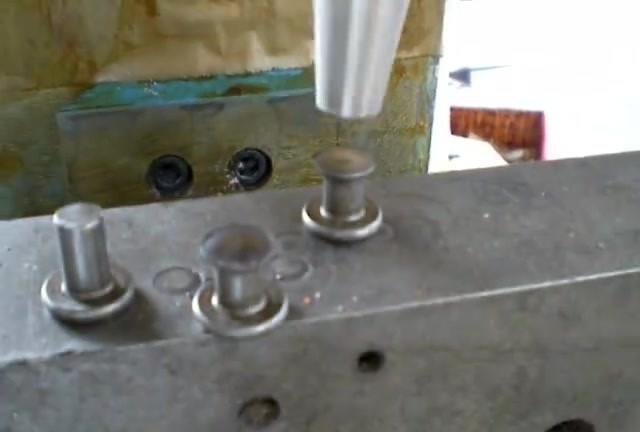
焊接是把金属烧化后重新连在一起,螺栓靠螺纹拧紧,铆接则是另一套逻辑:铆钉穿过板材后发生塑性变形,两端像“长出”卡扣一样,把材料牢牢锁住。它不靠胶,也不靠熔化,完成后就是一个永久的机械连接。
这种方法并不是什么现代发明,早在公元前3000年,古埃及人就已经用铆钉制作木制工具;到了青铜时代和古罗马时期,铆接也一直在使用。几千年过去,很多老技术退出了主舞台,铆接却一路从木器作坊走进了最先进的制造工厂。
飞机就是最典型的例子,飞机蒙皮大量采用铝合金,焊接时容易在热影响区产生裂纹,还可能改变材料原有的组织性能。铆接属于冷加工,不需要把金属烧红,既能避开热损伤,也方便维修和检查。
一架大型飞机通常要装配150万到200万颗铆钉,铆接工作量占整机制造工作量的两成以上,机身和机翼上的铆接点,要长期承受飞行过程中内外压差带来的拉伸载荷,任何一个细节都不能马虎。
C919机翼上大约有40万颗实心铆钉,每一颗都要经受10万次以上的疲劳循环测试,它们不是简单地“钉上去”就算完事,而是要在尺寸、力度、间距和疲劳寿命上全部达标。
铆钉头还能埋入材料表面,减少凸起带来的空气阻力,飞机蒙皮需要平整,高铁车体也讲究气动外形,这种连接方式既不影响结构,又能让外观更顺滑。
复兴号车体大约使用4万颗锁铆钉,列车以350公里时速运行时,车体会持续承受振动和冲击,铆接点的抗松动性能比焊接高出约30%。看起来没有什么“高科技外观”,但真正到了高速、疲劳和极端工况下,铆接的稳定性就显出来了。
新能源汽车的出现,又把铆接推到了新的位置。
电池包、铝合金车身、底护板等部件,普遍采用薄壁材料、封闭结构和多种金属组合,传统焊枪有时伸不进去,螺栓也未必有空间安装,焊接不同金属还可能出现强度和腐蚀问题。
自冲铆接正好绕开了这些麻烦,它不需要提前钻孔,铆钉在压力作用下直接穿过上层板材,再在下层材料中张开,形成牢固的机械互锁。一道工序完成穿刺和锁合,速度快,自动化程度也高。
在宁德时代、比亚迪等企业的电池生产线上,电池托盘和液冷板就大量依靠铆接连接。一块大尺寸铝型材托盘上,往往分布着几十甚至上百个铆接点,每一个都关系到电池包的密封性、刚度和安全性。
2026年4月,中航供应链旗下ARITEX公司自主研制的国内首台套自动装钉系统在天津完成验收。它主要服务于航空自动制孔和铆接设备的前置码钉环节,解决了管路切换、快换模块、图像精准识别以及卡钉等难题,还能适配高锁、MBF、CHEER在内的21种航空铆钉。
这套系统还增加了余料回收功能,装钉速度和准确率都有提升。过去依赖人工经验的环节,正在被视觉识别和自动化设备接管,这对飞机制造来说,不只是省几个人的问题,更关系到一致性和良品率。
汽车领域的突破也很有看头,2026年7月,中国一汽针对镁合金车身结构件容易开裂、连接强度不够的问题,攻克了高抗裂性自冲铆接和自冲摩擦铆焊两项技术。
高抗裂性自冲铆接通过重新设计铆模型腔结构、补偿工艺参数,并精准控制镁材变形量,把连接强度提升了15%以上,而且可以直接兼容现有生产线,减少设备改造成本。
自冲摩擦铆焊则是中国一汽与上海交通大学联合研发,通过专用铆焊钉和旋转摩擦产生的热量,改善镁合金在连接过程中的变形能力,最终实现零裂纹和更稳定的连接效果,强度提升超过25%。
镁合金一直被看好,因为它比钢和铝更轻,但裂纹问题像一道门槛,现在两种技术互相配合,等于把这道门槛往前推了一大步,也为镁合金进入整车车身的大规模应用创造了条件。
德国连接技术企业Böllhoff在2026年7月推出的RIVSET L自冲铆钉,则把目标放在更厚、更复杂的结构上,它最多可以连接四层材料,总叠层厚度达到10毫米,还能适配大型铝合金压铸件。
这说明铆接正在从过去的汽车薄板连接,向一体化压铸、复杂多层结构和异种材料连接延伸,它并没有被新材料和新工艺甩在身后,反而一直在跟着制造业的难题升级。
从古埃及的木制工具,到C919的机翼;从复兴号车体,到新能源电池包,铆接始终在解决同一个问题:不同材质、不同厚度的材料,怎样长期可靠地连在一起。
焊接不适合的异种金属,它可以尝试;螺栓无法伸手操作的封闭结构,它可以单侧完成。铆钉从来不靠“炫技”吸引注意,却总在制造业最不能出错的地方扛住压力。
真正的硬科技,往往就藏在这些不起眼的连接点里。