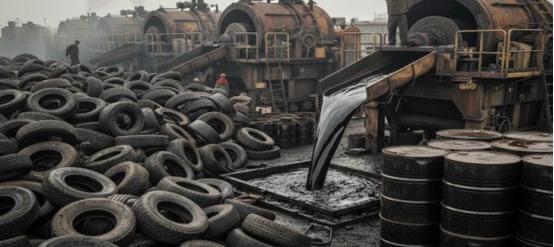
一条废旧轮胎能炼出4公斤汽油,堪称“黑色黄金”。可过去炼制污染大,我国每年废轮胎回收率不到50%,大量轮胎只能500元一吨当废品卖掉。值钱的东西被当垃圾处理,问题不在轮胎,在技术
很多人可能会觉得奇怪,轮胎明明是橡胶制品,怎么经过加工就能变成油?
其实,这背后的原理并不神秘。轮胎所使用的橡胶中,既有天然橡胶,也有合成橡胶,而合成橡胶与石油化工产业有着密切关系。
除此之外,轮胎中还有炭黑、钢丝、纤维以及多种添加剂。它不是一块毫无价值的废料,而是一种成分复杂、可以分类利用的工业产品。
轮胎报废之后,如果只是随意堆放,不仅占用空间,还会增加火灾和环境管理风险。如果采取露天焚烧等不当方式处理,则可能释放有害烟气,对周边环境造成污染。
我国工业和信息化部在《废旧轮胎综合利用行业规范条件》相关解读中就指出,废旧轮胎处置不当会带来环境影响、安全隐患和资源浪费。与此同时,轮胎中含有的橡胶、钢丝和纤维,也为再利用提供了基础。
废轮胎热裂解,正是利用这种材料特性开展资源回收的一种方法。简单来说,就是在控制好的工艺条件下,通过加热让橡胶中的大分子发生分解,生成油气、固体炭类物质以及其他产物,再根据不同产物的性质进行分离和加工。
需要注意的是,热裂解得到的油并不等于加油站里直接使用的汽油。它通常是由多种烃类组成的混合油,还可能含有硫等杂质,必须经过检测和进一步加工,才能根据质量标准确定用途。
国家有关技术资料也指出,废轮胎裂解油的轻质油馏分和油品品质存在限制,后续加工会影响其使用价值。
因此,这项技术的价值不能只用“炼出汽油”来概括。更准确地说,它是在努力把废轮胎中的一部分有机成分转化为可以利用的油料,同时回收其他材料。
至于最终能得到多少油、产品质量如何,还要看轮胎原料、设备设计、裂解温度、反应时间和后续加工工艺,不能拿某一条生产线的数据套用到所有项目上。
过去,一些废轮胎炼油作坊采用简陋的加热设备,把废轮胎装入反应容器后进行高温处理。
这种方法看起来能把废料变成油,但如果设备密封不严、温度控制不稳定,或者缺乏完善的废气处理系统,就可能出现油气泄漏、烟气排放和残渣处置不当等问题。即便能够获得油料,也不能因此认定这种生产方式值得推广。
我国近年来推动废旧轮胎综合利用行业规范化发展,一个重要方向就是提升装备水平、加强环保管理,并减少粗放式生产带来的环境风险。
那么,现代热裂解生产线究竟改进在哪里?
首先是密闭化。废轮胎进入反应设备后,需要在受控环境下进行热裂解,产生的油气通过管道输送,而不是任由气体扩散到生产车间。
部分生产线还采用连续化进料、出料和自动控制系统,减少人工操作环节,降低设备运行过程中的泄漏风险。
其次是油气的回收。经过裂解形成的高温油气,需要进入冷却和冷凝系统,将其中可以凝结的成分转化为液体,再进行油水分离、储存和后续加工。
不同组分的沸点和化学性质并不相同,因此,冷凝只是回收过程的一部分,并不意味着经过冷却就能直接得到符合所有使用要求的成品油。
还有一个重要环节,就是生产过程的安全控制。废轮胎热裂解涉及高温、可燃气体和复杂的化学反应,设备必须具备相应的温度、压力监测与安全保护措施。
真正成熟的工业技术,不是单纯把炉子烧到更高温度,而是要让原料进入、反应进行、产品回收和残渣排出等环节能够稳定衔接。
科技部公开的相关技术资料显示,国内已有废旧轮胎智能化连续裂解生产线,通过改进进料、裂解和出渣环节的密封设计,提高连续生产能力,并对裂解炭黑进行深加工。
这说明相关技术的研发方向,已经从单纯提取油料,逐步延伸到装备自动化和副产品高值化利用。
这才是值得重视的技术变化。真正的突破不是让废轮胎“烧出油”,而是尽可能把过去难以控制的生产过程变成可监测、可管理、可持续运行的工业流程。
谈到废轮胎炼油,最容易出现的一种误解,就是只要生产线采用密闭设备,就可以称为零污染。事实上,密闭运行能够减少无组织排放,但并不能让污染物凭空消失。
热裂解过程中仍可能产生颗粒物、硫化物、氮氧化物、挥发性有机物等污染物,具体种类和产生量还与工艺温度、原料组成及设备运行条件有关。
生态环境部发布的废弃资源加工工业相关技术资料,对废轮胎加工过程中的污染治理作了专门分析。
资料指出,热裂解环节可能产生多种废气污染物,高温热裂解还需要关注二噁英等污染风险;针对不同工艺,应采用相应的废气收集和处理技术。常见措施包括除尘、脱硫、活性炭吸附,以及根据实际工艺配置其他适用的治理设备。